Amikor nem egyféle alkatrészt kell egész nap hajlítani
Az élhajlítás sok műhelyben nem azért válik szűk keresztmetszetté, mert maga a hajlítás lassú. Sokkal több idő megy el a szerszámcserére, a hátsó ütköző beállítására, a programozásra és az első megfelelő darab elkészítésére.
Ez különösen bérgyártásban jellemző. Délelőtt kisebb szekrényalkatrészek készülnek, délután hosszabb burkolatok, másnap pedig egy korábban már gyártott inox alkatrész kerül vissza a gépre. Ilyen környezetben az élhajlítónak nem egyetlen feladatot kell kimagaslóan ellátnia, hanem sokféle munkát kell kiszámíthatóan kezelnie.
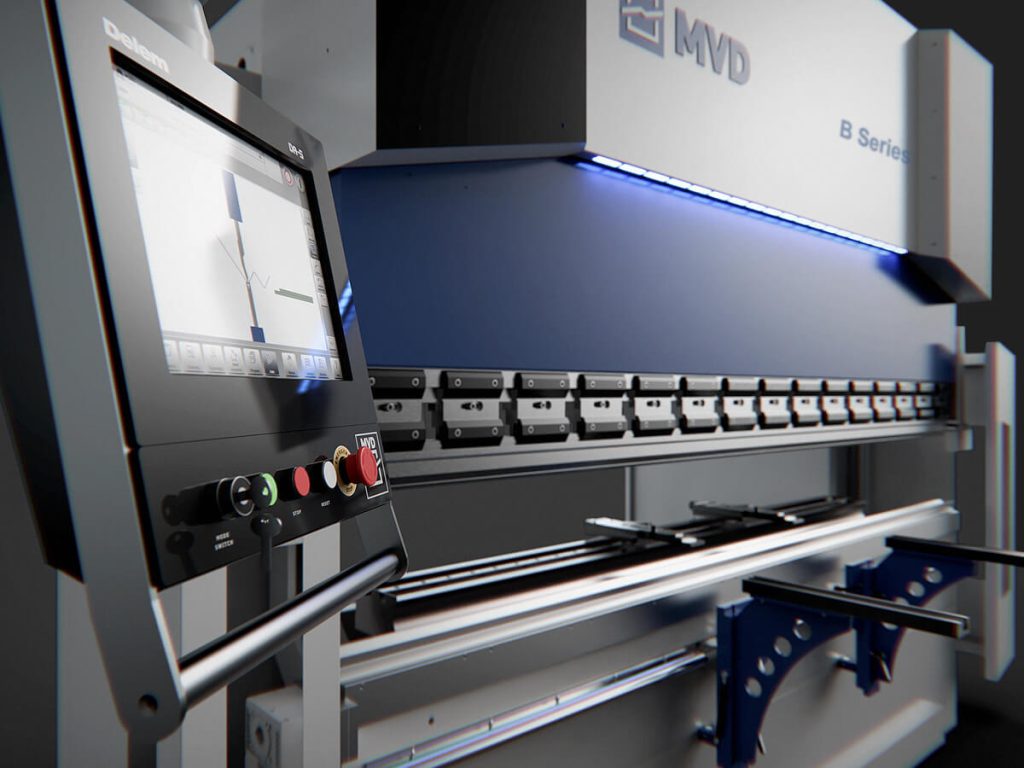
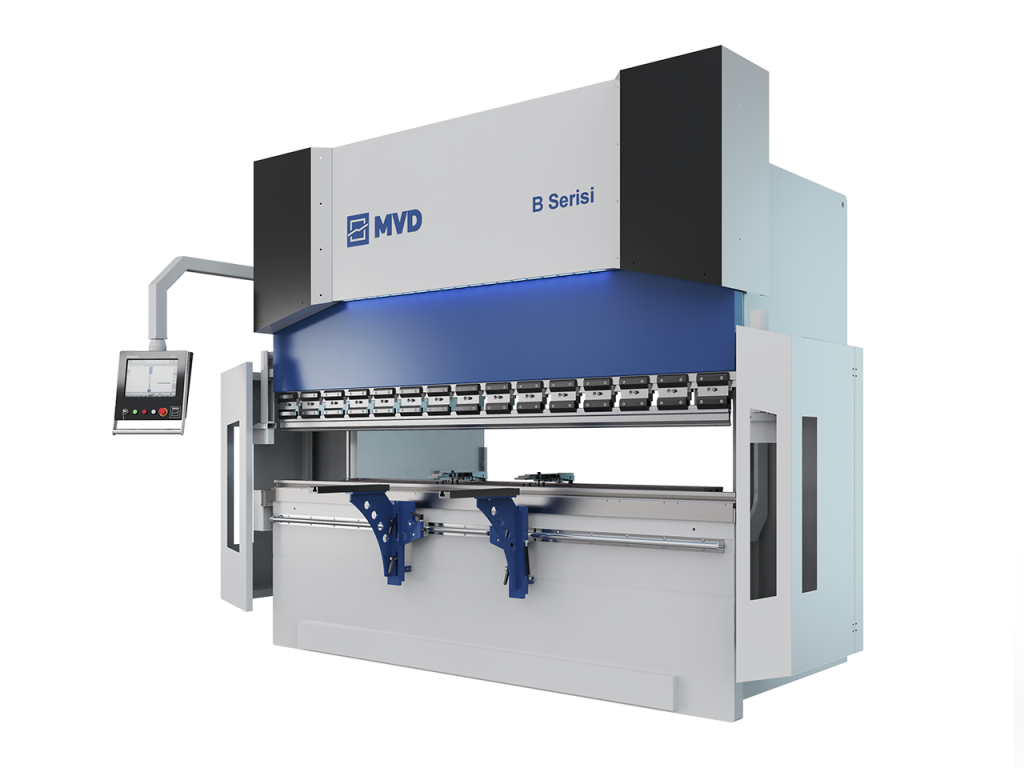
Erre a szerepre készült az MVD iBend B-sorozat. Hidraulikus, CNC-vezérlésű élhajlító család 40–320 tonna nyomóerővel és 1 250–6 100 mm közötti hajlítási hosszakkal. Az MVD kínálatában az egyszerűbb A-sorozat fölött helyezkedik el, miközben nem a C/D sorozatok nehézipari feladatait célozza.
A B-sorozat inkább az általános fémipari gyártás és a bérmunka „igáslova”: ott érzi jól magát, ahol gyakran változik a munkadarab, de az ismételhetőségből nem lehet engedni.
A ±0,03 mm akkor érték, amikor újra elő kell venni ugyanazt a munkát
A B-sorozat alapfelszereltségéhez tartozó szervomotoros hátsó ütköző X tengelyen 750 mm mozgástartománnyal és ±0,03 mm ismételhetőséggel dolgozik.
A gyakorlatban ennek jelentősége nem abban áll, hogy egyszer rendkívül pontosan be lehet állítani egy méretet. Sokkal fontosabb, hogy ugyanazt a pozíciót újra és újra megbízhatóan felvegye.
Ha egy korábbi munkadarab néhány hét vagy hónap múlva ismét gyártásba kerül, az eltárolt hajlítási program előhívható, a gép pedig visszaáll a korábban használt pozíciókra. Bérgyártásnál ez különösen fontos: kevesebb idő megy el újramérésre és próbálgatásra, és gyorsabban elkészülhet az első megfelelő darab.
Az alapkiépítés Y1, Y2 és X tengelyt tartalmaz, tehát három CNC-vezérelt tengellyel indul. A rendszer azonban akár nyolc tengelyig bővíthető.
Ez azért praktikus, mert nem szükséges már a gépvásárláskor minden elképzelhető tengelyt megrendelni. Egy egyszerűbb alkatrészportfólióhoz elegendő lehet az alapkonfiguráció, később pedig az összetettebb geometriákhoz R, Z1, Z2 és további tengelyekkel fejleszthető a hátsó ütköző.
Gyors szerszámcsere: kis sorozatnál ez nem kényelmi kérdés
Nagy sorozat esetén egy hosszabb beállítás sok darabra oszlik el. Ha azonban öt, tíz vagy húsz alkatrész után új munkára kell átállni, minden szerszámcsere közvetlenül növeli az egy darabra jutó gyártási időt.
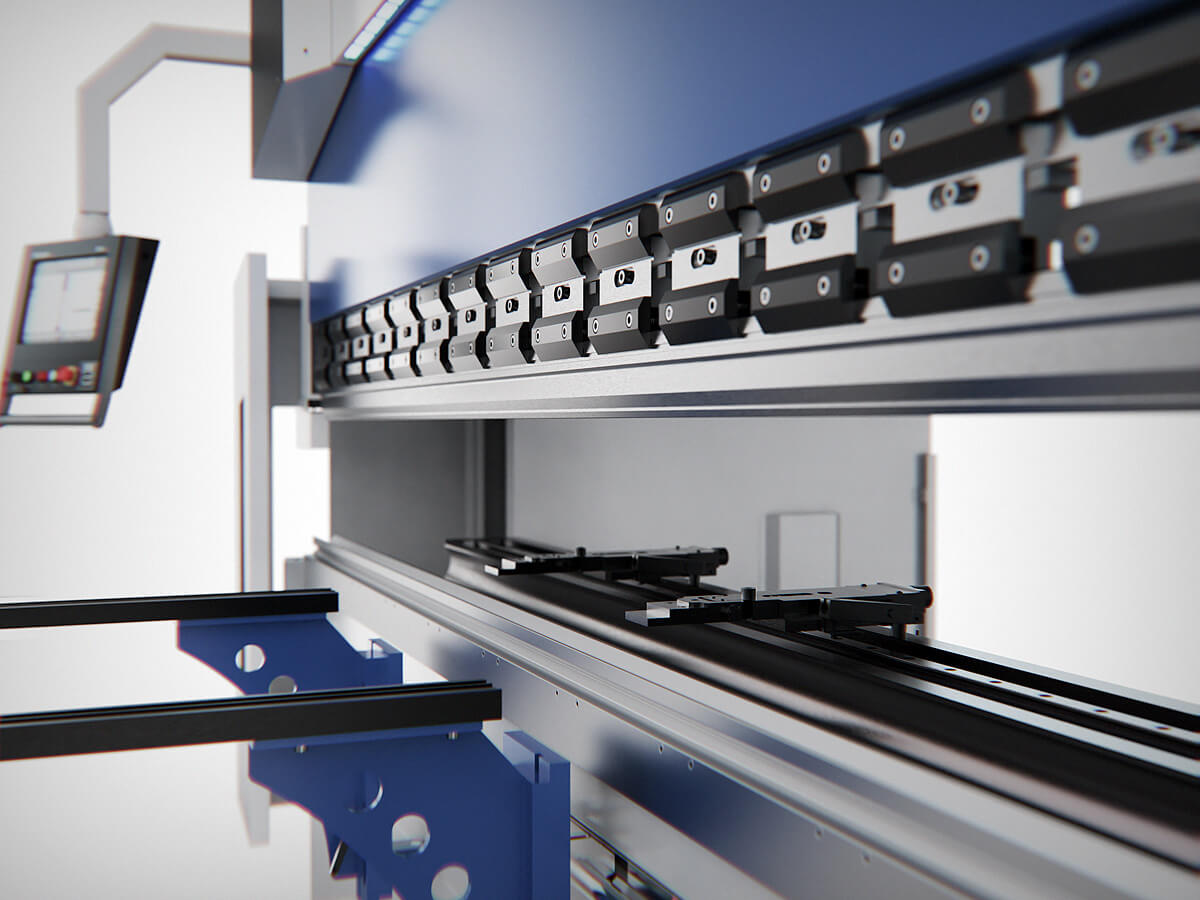
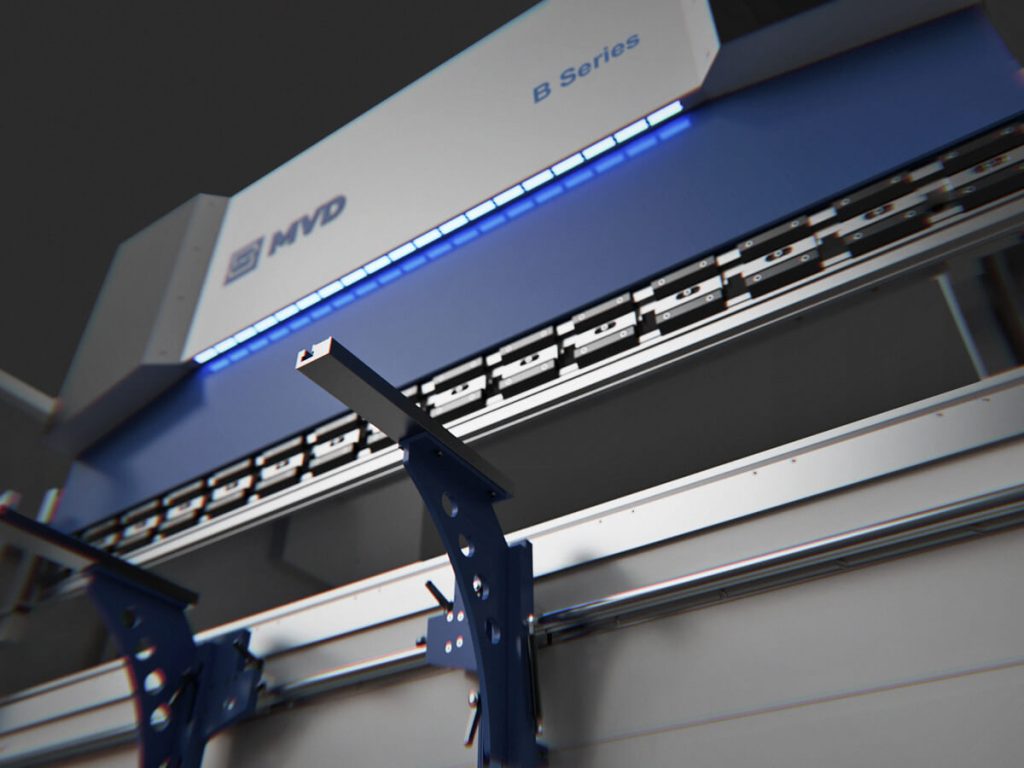
A B-sorozat ezért Promecam gyorsbefogós felső szerszámbefogót kap. A cél egyszerű: a szerszámcsere ne legyen hosszabb folyamat a szükségesnél.
A gép alapból használható szerszámkészlettel érkezik: 67 mm magas, 85°-os, R = 0,8 mm felső bélyeggel, valamint 60 × 60 mm-es, négy V-nyílással rendelkező alsó prizmával. A 16, 22, 35 és 50 mm-es V-nyílások több tipikus hajlítási feladathoz adnak kiindulási lehetőséget.
Az MVD keskeny, európai rendszerű alsó asztala szintén a széles körű alkalmazhatóságot szolgálja. Ha pedig a gyártási feladat multi-V prizmát kíván, opcióként szélesebb alsó asztal is rendelhető.
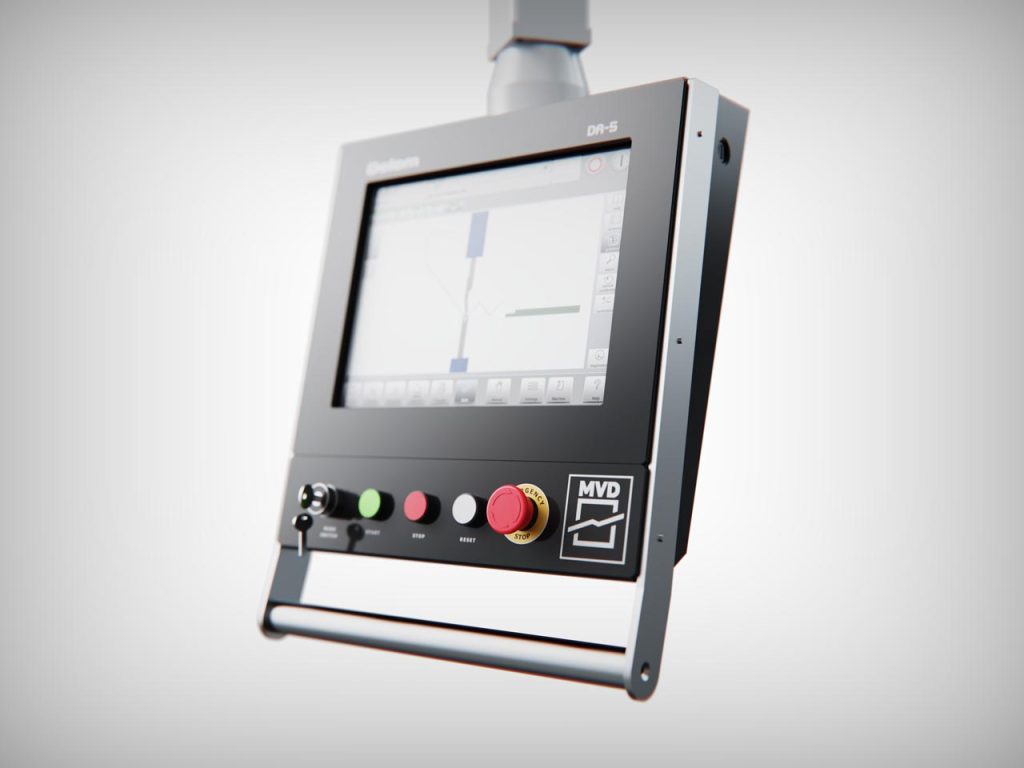
ESA S630 CNC: a programnak is visszatérőnek kell lennie
A gépet ESA S630 grafikus CNC vezérlő irányítja.
Vegyes gyártásban a CNC egyik legfontosabb feladata nem pusztán a tengelyek mozgatása, hanem a gyártási tudás eltárolása. A már bevált hajlítási programok elmenthetők és később előhívhatók, így egy visszatérő alkatrésznél nem kell minden alkalommal nulláról felépíteni a folyamatot.
Ez egyszerre csökkenti az átállási időt és a kezelőre nehezedő terhelést. A gyártás kevésbé függ attól, hogy az adott munkát éppen ugyanaz az ember állítja-e be, aki legutóbb gyártotta.
A grafikus vezérlés a betanulást is egyszerűbbé teszi, ami különösen olyan műhelyekben fontos, ahol több kezelő dolgozik ugyanazon a gépen.
Hosszú munkadarabnál már a gépváz viselkedése is számít
A B-sorozat 1 250 mm-es hajlítási hossztól egészen 6 100 mm-ig érhető el. Ez a tartomány már a kisebb alkatrészektől a hosszú burkolatokig, lemezpanelekig és szerkezeti elemekig sokféle munkadarabot lefed.
Hosszú hajlításnál azonban nem elegendő önmagában a megfelelő asztalhossz. Terhelés alatt a gép szerkezete is deformálódik, ami kompenzáció nélkül eltérő hajlítási szöget okozhat a munkadarab különböző pontjain.
Erre szolgál az opcionális Wila-rendszerű asztali előfeszítés. A rendszer a terhelés hatását kompenzálja, így hosszú darabnál is egyenletesebb hajlítás érhető el a teljes munkahossz mentén. A gyakorlatban ez azt jelenti, hogy nemcsak a munkadarab közepe, hanem annak két széle is ugyanazt a kívánt szöget közelíti.
A 260 mm-es lökethossz és a 410 mm-es torokmélység szintén hozzájárul ahhoz, hogy a gép sokféle alkatrészgeometriával használható legyen.
Biztonság úgy, hogy közben a ciklusidő se vesszen el
A B-sorozat alapfelszereltségéhez GIVI fénysorompó tartozik, amely a kezelő védelmét szolgálja a veszélyes munkatér környezetében.
Opcióként AKAS lézeres biztonsági rendszer is választható. Ennek előnye különösen ismétlődő gyártásban jelentkezik: a veszélyes zónát közvetlenül a szerszám környezetében felügyeli, ezért a gép gyorsabb közelítő mozgást alkalmazhat anélkül, hogy a kezelővédelem háttérbe szorulna.
Sok cikluson keresztül már az egyes hajlításokon megtakarított rövid idő is érzékelhető termelékenységi különbséget jelenthet.
A mindennapi kezelést LED-es munkaterület-megvilágítás és csúsztatható lemeztámasztó karok segítik.
Melyik B-sorozatú gép lehet megfelelő?
A választék a kompakt B40 modelltől a 320 tonnás, akár 6 100 mm hajlítási hosszúságú B320-ig terjed. A B60 2 100 vagy 2 600 mm-es, a B100 2 600 vagy 3 100 mm-es hosszban érhető el, míg a B135, B175, B220 és B270 modellek jellemzően 3 100–4 100 mm közötti munkahosszakat fednek le.
A megfelelő gépet azonban nem érdemes kizárólag a tonnaszám alapján kiválasztani. Ugyanilyen fontos a jellemző lemezvastagság, az anyagminőség, a hajlítás hossza, a szükséges V-nyílás, az alkatrész geometriája és az, hogy milyen gyakran kell különböző munkák között átállni.
Éppen ezért két hasonló nyomóerejű gép közül sem feltétlenül ugyanaz lesz a jó választás két különböző műhely számára.
Hol érzi igazán jól magát – és hol érdemes más MVD sorozatot nézni?
A B-sorozat tipikus terepe a bérgyártás, az általános fémszerkezet-gyártás, az épületgépészeti és légtechnikai lemezalkatrészek, valamint különféle gépészeti burkolatok, szekrények és alkatrészek készítése acélból vagy inoxból.
Nem univerzális megoldás minden hajlítási feladatra. Nagyon vastag, különösen hosszú vagy nehézipari munkadarabokhoz az MVD C/D sorozatai jelentik a megfelelőbb irányt. Ha pedig kisebb mérettartományban a gyors, csendes és olajmentes elektromos működés az elsődleges szempont, akkor inkább az MVD szervo-elektromos S/E sorozatát érdemes vizsgálni.
A B-sorozat erőssége éppen az, hogy a két véglet között helyezkedik el: kellően sokoldalú a változó bérmunkához, miközben konfigurációja a későbbi igényekhez is továbbépíthető.
MVD iBend B-sorozat az Atlanti-Szerszámtól
Az MVD iBend B-sorozatot elsősorban azoknak a műhelyeknek érdemes számításba venniük, ahol sokféle lemezalkatrész készül, gyakori az átállás, és fontos, hogy egy visszatérő terméket később is gyorsan és ismételhetően lehessen újra gyártásba venni.
Az Atlanti-Szerszám a megfelelő gépméret és konfiguráció kiválasztásában a tényleges munkadarabok, anyagvastagságok és gyártási feladatok alapján tud segíteni, a gép beüzemelésétől a későbbi szervizig.
Gondolkodik a beruházáson?
Kérjen helyszíni felmérést — segítünk a megfelelő technológia kiválasztásában.